GIESSEREIVERWALTUNG & TECHNOLOGIE
McConway & Torley L.L.C. in Kutztown, PA, ist eine Stahlgießerei, die sich auf Kupplungen, Joche, Schließbleche, Deichseln und andere Komponenten für Schienenfahrzeuge spezialisiert hat, die sie an die Eisenbahnindustrie liefert. McConway verwendet eine Brunswick-Formmaschine zur Herstellung von 40x84x18/18-Zoll-Formen mit durchschnittlich 25 Formen pro Stunde und einem geschätzten Gießgewicht von 2.100 Pfund pro 1.600-Pfund-Fertiggussstück.
Nach jedem Guss werden die Gussteile in der Form auf der Palettenlinie abgekühlt und dann zum Ausschlagsystem transportiert. Die Küvetten werden manuell mit einem Kran von der Palettenlinie genommen und umgedreht, so dass sie auf dem Ausschlagrahmen stehen. Dann werden die Formen aus den Kolben herausgeklopft. Das Ausschlagsystem trennt den Sand und die Gussstücke, die dann in den Reinigungsraum gebracht werden.
Zwei Shakeouts, verschiedene Probleme
McConway had a series of problems with its shakeout operation, which was centered on two older two-mass natural-frequency shakeouts.
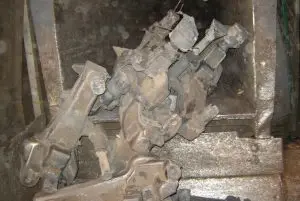
The first machine was installed to knock the molds out of the flasks. The shakeout machine was fitted with wooden rails to minimize damage to flasks. McConway invested a lot of money and maintenance time to replace its expensive springs, weld structural failures, and replace expensive vibratory motors. Also, due to the product\’s heat, they had to replace the wooden rails every day. The machine was worn out and costing McConway too much to operate.
Die zweite Maschine war für die Entfernung von losem Sand konzipiert. Wie bei der ersten Maschine handelte es sich um eine Zweimassen-Naturfrequenz-Schüttelmaschine, die erst vier Jahre alt war und durch die ursprüngliche Maschine ersetzt wurde. Sie war mit pneumatischen Luftsäcken am Auslaufende ausgestattet, um die Schüttung anzuheben und den Gussstückfluss zu stoppen. Die Unterbrechung des Gussflusses ermöglicht eine längere Verweildauer des Produkts, wodurch mehr Sand entfernt wird.
McConway hatte noch mehrere Probleme mit diesem System. Erstens sorgten die pneumatischen Luftsäcke bei Bedarf für eine zusätzliche Verweilzeit, aber sie waren eindimensional: Sobald der Sand entfernt war, blieben die Gussteile für einen längeren Zeitraum auf dem Deck liegen. Die Bediener hatten keine Möglichkeit, die Gussteile schnell "auszuwerfen", und je länger die Gussteile dort blieben, desto größer war die Gefahr, dass die Gussteile beschädigt und das Deck abgenutzt wurde.
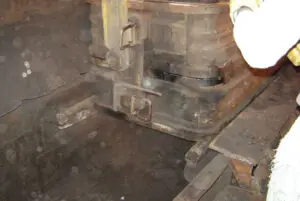
Das zweite Problem hängt eher mit der Sicherheit zusammen. Der Antrieb für die Ausschlaganlage befand sich über Kopf, und da es keine Möglichkeit gab, die Gussteile schnell auszuwerfen, blieben sie oft im Deck stecken. Dies führte zu einem Stau der Gussteile und dazu, dass die Bediener den Betrieb unterbrachen. Da sich der Antrieb über Kopf befand, mussten die Arbeiter Winden einsetzen, um die Gussteile herauszuziehen - eine sehr zeitaufwändige und gefährliche Aufgabe.
The managers at McConway & Torley realized they needed to replace the out-of-date shakeout machines with a more modern and efficient shakeout system. Randy Schudalla, plant manager, sought a quote for a new shakeout system from Carrier Vibrating Equipment. In March 2006, Carrier\’s foundry sales manager, Chuck Mitchell, proposed a solution that offered mechanical and process advantages: the patented Delta-Phase® shakeout.
Mechanische Vorteile
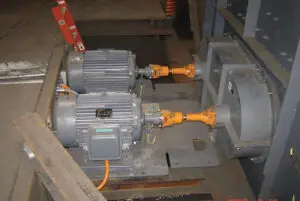
Der Delta-Phase® Shakeout verwendet Direktantriebstechnologie, eine einfache, robuste Konstruktion mit langlebigen Pendelrollenlagern und exzentrischen Gewichten zum Antrieb des Systems. Die Gewichte sind mit handelsüblichen Fußmotoren und Standard-Kardangelenken verbunden und werden träge synchronisiert, sodass keine speziellen Riemen oder Getriebe erforderlich sind.
Die Betreiber von McConway & Torley waren mit Zwei-Massen-Eigenfrequenz-Rüttlern vertraut, die mehrere schwingende Massen, Wälder mit Spiralfedern und teure Vibrationsmotoren umfassen. Der einzige wirkliche Vorteil dieser Konstruktion ist die geringere Leistung, aber es handelt sich um ein genau abgestimmtes System, das sehr empfindlich auf Störungen oder Unterbrechungen eines vorbeugenden Wartungsprogramms reagiert. Jede Störung, wie z. B. Festklemmen, verklemmte Gussteile, Überlastung und lose Federn, kann zu Problemen führen. Diese Probleme führen oft zu Überlastungen, die strukturelle Risse und gebrochene Federn verursachen.
Das Direktantriebssystem ist nicht abgestimmt und reagiert daher nicht auf Massen- und Geschwindigkeitsänderungen oder lose Federn, die allesamt einen "Überhub" verursachen. Der Überhub ist die Hauptursache für strukturelle Schäden in Schwingmaschinen. Die Tatsache, dass der Delta-Phase® Rüttler aufgrund seines Direktantriebs nicht überhubt, war ein großer Vorteil für McConway & Torley.
Prozessvorteile
Der eigentliche Vorteil des Delta-Phase® liegt in der einfachen und zuverlässigen Elektronik, die eine Veränderung des Vibrationswinkels ermöglicht. Die variable Änderung des Vibrationswinkels steuert die Fördergeschwindigkeit und die Verweilzeit der Gussteile auf dem Ausschlagdeck. Dies optimiert die Sandentfernung und minimiert die Beschädigung der Gussteile und den Verschleiß des Decks. Der Winkel kann im laufenden Betrieb geändert und bei Bedarf mit dem Kontrollzentrum der Gießerei gekoppelt werden. Eine Vielzahl von Gussteiltypen und -größen kann durch die Verwendung vorprogrammierter Einstellungen angepasst werden. Verschiedene Gussstücke können mit einer Vielzahl von Rezepten vorprogrammiert werden.
Die vorprogrammierte Schalttafel bietet die Möglichkeit, einfache VFD- und SPS-Technologie zu nutzen, um die spezifischen Rüttelanforderungen zu erfüllen. Die beiden beliebtesten Programme sind der "Stop-and-Go"- und der kontinuierliche Modus.
Im Stop-and-Go-Modus wird der Vibrationswinkel auf vertikal eingestellt, sobald die Form die gewünschte Stelle der Auslösung erreicht. Die Trennung des Sandes vom Gussteil und der Abbau von Klumpen werden fortgesetzt, bis sich die nächste Form der Ausschlagstelle nähert. Der Vibrationswinkel wird auf schnellen Vorlauf umgestellt und das saubere Gussteil wird bei Ankunft der nächsten Form entladen. In diesem Modus können mehrere Formen auf der Ausschlagvorrichtung verbleiben, um eine maximale Verweilzeit zu erreichen.
Im Stetigbetrieb wird der Vibrationswinkel so eingestellt und beibehalten, dass die optimale Verweilzeit für die produzierten Gussteile erreicht wird. Wenn ein neues Gussteil hergestellt wird, wird der Vibrationswinkel auf den optimalen Winkel geändert.
Neues Shakeout-System
Once McConway & Torley settled on Carrier Vibrating\’s Delta-Phase® system, the installation was scheduled for August 2006. Carrier\’s engineers worked closely with the foundry management and operators to address every aspect of both shakeouts and design the new installation properly.
Der Punch-Out-Shakeout wurde mit einer Breite von 5 Fuß und einer Länge von 16 Fuß konzipiert. Die ursprüngliche Ausschlaganlage hatte Holzschienen, die täglich ausgetauscht wurden. Carrier hatte Erfahrung mit einer ähnlichen Anwendung unter Verwendung von Aluminium-Schlagleisten, die weich genug sind, um die Flaschen nicht zu beschädigen, aber stabil genug, um viel länger als einen Tag zu halten, normalerweise 6 bis 12 Monate. Diese wurden am neuen Shakeout angebracht.
Die zweite Ausschlaganlage ist 5 Fuß breit und 25 Fuß lang und ist das eigentliche Arbeitspferd des Systems. Sie erhält die Formen aus dem ersten Ausschlagsystem und muss einen Großteil des Sandes von den Gussteilen entfernen.
Beide Maschinen haben hochbelastbare, 1,5 Zoll dicke Decks aus AR 400-Stahl. Darüber hinaus wurden die Decks stark versteift, um Stößen von 1.600 Pfund schweren Stahlgussteilen standzuhalten.
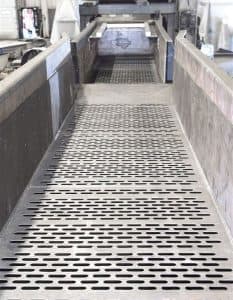
Jedes Deck ist mit hinterschnittenen Schlitzen versehen, um die Sandentfernung zu maximieren und Produktverstopfungen zu minimieren. Die Direktantriebe befinden sich unterhalb des Decks, um den Prozessfluss nicht zu beeinträchtigen. Der Sand wird direkt in einen darunter liegenden Sandtrichter ausgetragen.
Beide Einheiten werden von 25-PS-Zwillingsmotoren angetrieben, die auf dem Fuß montiert sind. Beide Anlagen sind mit Delta-Phase®-Steuerungen und einer lokalen Rezeptursteuerung ausgestattet. Diese Schalttafeln befinden sich in der Nähe der Ausstanzstation und bieten fünf vorprogrammierte Rezepte für verschiedene Gussteiltypen: Programm 1 wird für Gussteile verwendet, die eine minimale Verweilzeit benötigen; Programm 5 ist für eine maximale Verweilzeit programmiert, was bei ungegossenen Formen von großem Vorteil ist. (Drei weitere Programme sind zwischen diesen beiden Programmen gestaffelt.) Das Rezepturpanel steuert beide Schüttelvorgänge.
During the installation, Carrier supplied McConway & Torley with a service technician who oversaw the mechanical installation and trained the foundry\’s operators to run the machinery properly. The technician was on-site during start-up to fine-tune the recipes.
Durch die Installation des neuen Carrier Delta-Phase® Shakeout-Systems konnte McConway & Torley auf wartungsintensive Geräte verzichten und den Sandentfernungsprozess verbessern. Kurz nach der Installation bestätigte Gießereileiter Jody Rahn: "Dies ist eine der besten Entscheidungen, die das Unternehmen in den letzten zwanzig Jahren getroffen hat." Da nach mehr als einem Jahr Betrieb keine nennenswerten Wartungsarbeiten an den Maschinen erforderlich sind, lässt sich dies kaum bestreiten.
Laden Sie den Artikel Safer Shakeout löst Produktionsprobleme herunter