GESTIÓN Y TECNOLOGÍA DE FUNDICIÓN
McConway & Torley L.L.C., de Kutztown, Pensilvania, es una fundición de acero especializada en enganches, yugos, cerraderos, barras de tracción y otros componentes para vagones, que suministra a la industria ferroviaria. McConway utiliza una máquina de moldeo Brunswick para producir moldes de 40x84x18/18 pulgadas, a una media de 25 por hora, con un peso de colada estimado en 2.100 libras por pieza acabada de 1.600 libras.
Después de cada colada, los moldes se enfrían en la línea de palés y se transportan al sistema de agitación. Las cubetas se retiran manualmente de la línea de palés con una grúa y se voltean para depositarlas sobre el bastidor de sacudido. A continuación, se sacan los moldes de los frascos. El sistema de sacudido separa la arena de las piezas fundidas, que se trasladan a la sala de limpieza.
Dos sacudidas, varios problemas
McConway had a series of problems with its shakeout operation, which was centered on two older two-mass natural-frequency shakeouts.
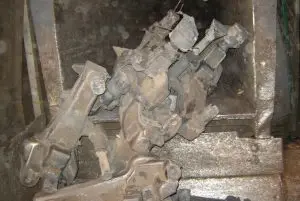
The first machine was installed to knock the molds out of the flasks. The shakeout machine was fitted with wooden rails to minimize damage to flasks. McConway invested a lot of money and maintenance time to replace its expensive springs, weld structural failures, and replace expensive vibratory motors. Also, due to the product\’s heat, they had to replace the wooden rails every day. The machine was worn out and costing McConway too much to operate.
La segunda máquina estaba diseñada para la extracción de arena a granel. Al igual que la primera unidad, se trataba de una sacudidora de frecuencia natural de dos masas, de apenas cuatro años de antigüedad, que había sido sustituida en especie por la máquina original. Estaba equipada con bolsas de aire neumáticas en el extremo de descarga para elevar el sacudidor y detener el flujo de coladas. Detener el flujo permite un tiempo de retención adicional para el producto, lo que genera una mayor eliminación de arena.
McConway tenía varios problemas más con este sistema. En primer lugar, los airbags neumáticos creaban un tiempo de retención adicional cuando era necesario, pero eran unidimensionales: una vez retirada la arena, las piezas fundidas permanecían en la cubierta durante más tiempo. Los operarios no tenían forma de "expulsar" las piezas fundidas rápidamente, y como éstas permanecían allí, aumentaban las posibilidades de que se produjeran daños en las piezas fundidas y desgaste en la cubierta.
El segundo problema está más relacionado con la seguridad. El accionamiento del sacudidor estaba situado por encima de la cabeza y, como no había forma de expulsar las piezas fundidas con rapidez, tendían a quedarse atascadas en la cubierta. Esto creaba atascos y obligaba a los operarios a interrumpir la operación. Como el accionamiento estaba por encima de la cabeza, los operarios tenían que utilizar cabrestantes para extraer las piezas fundidas, una tarea muy lenta y peligrosa.
The managers at McConway & Torley realized they needed to replace the out-of-date shakeout machines with a more modern and efficient shakeout system. Randy Schudalla, plant manager, sought a quote for a new shakeout system from Carrier Vibrating Equipment. In March 2006, Carrier\’s foundry sales manager, Chuck Mitchell, proposed a solution that offered mechanical and process advantages: the patented Delta-Phase® shakeout.
Ventajas mecánicas
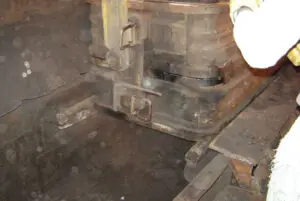
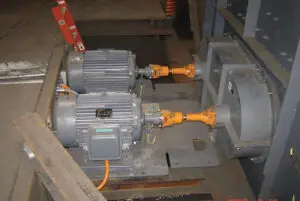
El sacudidor Delta-Phase® utiliza tecnología de accionamiento directo, un diseño sencillo y resistente con rodamientos de rodillos esféricos de larga duración y pesas excéntricas para accionar el sistema. Las pesas se conectan con motores de pie estándar y juntas universales estándar y se sincronizan de forma inerte, lo que elimina la necesidad de correas o cajas de engranajes especiales.
Los operarios de McConway & Torley estaban familiarizados con los sacudidores de frecuencia natural de dos masas, que incorporan múltiples masas vibratorias, bosques de muelles helicoidales y costosos motores vibratorios. La única ventaja real de este diseño es su menor potencia, pero se trata de un sistema muy ajustado que es bastante sensible a cualquier condición de perturbación o interrupción de un programa de mantenimiento preventivo. Cualquier trastorno, como atascos, piezas fundidas atascadas, sobrecarga y muelles sueltos, puede causar problemas. A menudo, estos problemas provocan un sobregiro que causa grietas estructurales y muelles rotos.
El sistema de accionamiento directo no está sintonizado, por lo que no es sensible a los cambios de masa y velocidad ni a los resortes sueltos, que pueden provocar una condición de "sobrecarrera". La sobrecarrera es la principal causa de daños estructurales en los equipos vibratorios, y el hecho de que el sacudidor Delta-Phase® no sufra sobrecarreras debido a su diseño de transmisión directa supuso una gran ventaja para McConway & Torley.
Ventajas del proceso
La verdadera ventaja del Delta-Phase® es su electrónica sencilla y fiable que permite cambiar el ángulo de vibración. El cambio variable del ángulo de vibración controla la velocidad de transporte y el tiempo de retención de las piezas fundidas en la plataforma de agitación. Esto optimiza la eliminación de arena y minimiza los daños en las piezas fundidas y el desgaste de la plataforma. El ángulo puede cambiarse sobre la marcha y acoplarse al centro de control de la fundición, si es necesario. Se puede acomodar una amplia gama de tipos y tamaños de colada utilizando ajustes preprogramados. Se pueden preprogramar varias coladas con multitud de recetas.
El panel preprogramado tiene la versatilidad de utilizar tecnología VFD y PLC sencilla para satisfacer el requisito específico de agitación. Los dos programas más populares son los modos de "parada y arranque" y continuo.
En el modo de parada y arranque, el ángulo de vibración se fija en la vertical una vez que el molde alcanza la ubicación deseada del sacudidor. La separación de la arena de la colada y la disgregación de los grumos continúa hasta que el siguiente molde se acerca al sacudidor. El ángulo de vibración cambia a avance rápido y la colada limpia se descarga al llegar el siguiente molde. En este modo, se pueden retener varios moldes en el sacudidor para obtener el máximo tiempo de retención.
En el modo continuo, el ángulo de vibración se ajusta y se mantiene para proporcionar el tiempo de retención óptimo para las piezas fundidas que se están produciendo. Cuando se realiza una nueva colada, el ángulo de vibración se cambia a su ángulo óptimo.
Nuevo sistema Shakeout
Once McConway & Torley settled on Carrier Vibrating\’s Delta-Phase® system, the installation was scheduled for August 2006. Carrier\’s engineers worked closely with the foundry management and operators to address every aspect of both shakeouts and design the new installation properly.
El "punch-out shakeout" fue diseñado para tener 5 pies de ancho por 16 pies de largo. El sacudidor original tenía barras de madera que se sustituían a diario. Carrier tenía experiencia en una aplicación similar utilizando barras de impacto de aluminio, que son lo bastante blandas para no dañar los frascos, pero lo bastante resistentes para durar mucho más que un día, normalmente de 6 a 12 meses. Éstas se instalaron en el nuevo sacudidor.
El segundo sistema de agitación mide 1,5 m de ancho por 7 m de largo y es el verdadero caballo de batalla del sistema. Recibe los moldes del primer sistema de sacudido y debe limpiar gran parte de la arena de las piezas fundidas.
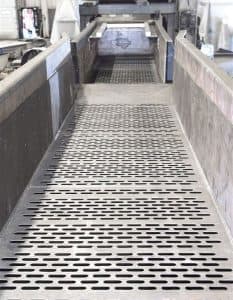
Ambas máquinas tienen plataformas de gran resistencia de 2,5 cm de grosor fabricadas con acero AR 400. Además, las plataformas han sido reforzadas para resistir los impactos de las piezas fundidas de acero de 1.600 lb. Además, las plataformas han sido reforzadas para soportar impactos de piezas de acero fundido de 1.600 lb.
Cada cubierta está cortada con ranuras traseras para maximizar la extracción de arena y minimizar los atascos de producto. Los accionamientos directos están situados debajo de la cubierta, para no interferir con el flujo del proceso. La arena se descarga directamente a una tolva de arena situada debajo.
Ambas unidades están accionadas por motores gemelos de 25 CV montados sobre patas. Cada una se ha equipado con los controles Delta-Phase®, así como con un controlador local de recetas. Estos paneles están situados cerca de la estación de punzonado y ofrecen cinco recetas preprogramadas para diferentes tipos de piezas fundidas: el programa 1 se utiliza para las piezas fundidas que necesitan un tiempo de retención mínimo; el programa 5 está programado para un tiempo de retención máximo, lo que supone una ventaja notable para los moldes sin colar. (Otros tres programas se escalonan entre estos dos.) El panel de recetas controla ambos sacudidores.
During the installation, Carrier supplied McConway & Torley with a service technician who oversaw the mechanical installation and trained the foundry\’s operators to run the machinery properly. The technician was on-site during start-up to fine-tune the recipes.
La instalación del nuevo sistema de agitación Delta-Phase® de Carrier permitió a McConway & Torley eliminar equipos de mantenimiento intensivo y mejorar el proceso de eliminación de arena. Poco después de la instalación, el director de la fundición, Jody Rahn, confirmó que "es una de las mejores decisiones que ha tomado la empresa en los últimos veinte años." Sin un mantenimiento significativo de la maquinaria tras más de un año de funcionamiento, eso parece difícil de rebatir.
Descargar el artículo Una sacudida más segura resuelve los problemas de producción